冒口:铸件补缩的“水库”
铸造师傅都知道一句话:「无冒口,不铸件」。凡是重要的铸件,型腔旁边总立着一两个比铸件还粗的「柱子」——那就是冒口。它是干嘛的?为什么浇完还得切掉?
为什么要冒口?
铁水从液态凝固成固态,体积会收缩(铸铁还要考虑石墨化膨胀)。如果凝固收缩没有来源补偿,铸件最后凝固的部位就会出现空洞——缩孔。
冒口的角色就是「补缩水库」:它比铸件晚凝固,凝固过程中持续把液态金属补充给正在收缩的铸件部位,等铸件凝固完,收缩的空洞就落在了冒口里,而不是铸件本体上。
冒口工作的条件
冒口要能补缩,必须满足「三条件」:
- 冒口晚于铸件凝固:冒口的模数(体积/表面积)要大于它所补缩的区域,才能保持液态更久;
- 有补缩通道:冒口和铸件之间有畅通的液态通道(补缩通道不能被早凝固的合金堵死);
- 有足够的金属量:冒口的金属量要能补足铸件的收缩量。
冒口的类型
按位置分:顶冒口(立在铸件顶部,靠重力补缩)、侧冒口(设在侧面,避开热节直接压力补缩)。
按是否与外界连通分:明冒口(顶部开口通大气,大气压力帮助补缩)、暗冒口(封闭在型砂内,需配合出气孔)。
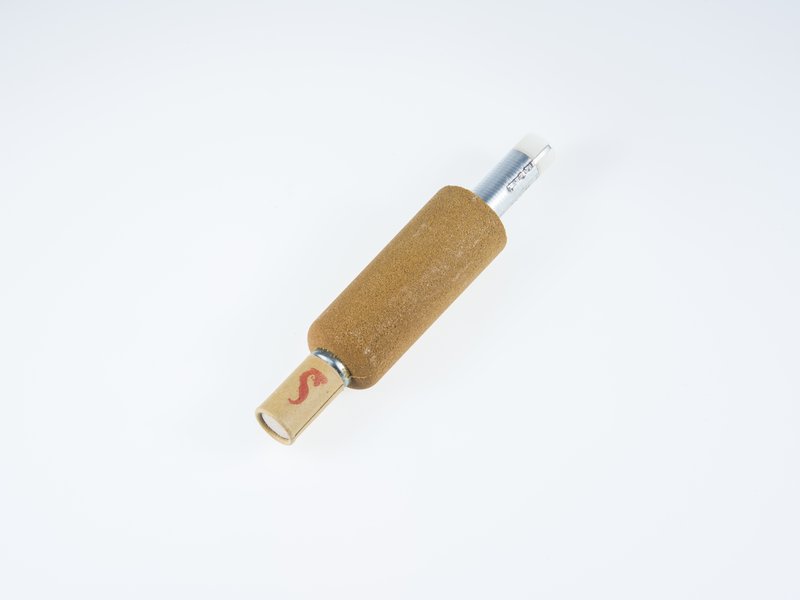
按补缩方式分:普通冒口、保温冒口(加保温材料,散热慢,补缩效率高)、发热冒口(冒口材料含发热剂,燃烧放热延迟凝固)。
冒口设计为什么越来越精细?
冒口是铸件上最后被切掉扔掉的部分,冒口越大,工艺出品率(铸件重量/浇注重量)越低,浪费越多。现代铸造追求「冒口最小化」:
- 用保温/发热冒口提高补缩效率,缩小冒口尺寸;
- 用计算机模拟(CAE)精准预测缩孔位置,优化冒口布置;
- 球墨铸铁利用石墨化膨胀「自补缩」,可以少设甚至不设冒口。
冒口与温度的关系
浇注温度直接影响冒口的补缩能力:温度越高,铁水流动性越好,补缩通道保持液态的时间越长,冒口补缩越有效。但温度太高又增加缩松倾向和能耗。所以确定浇注温度(浇包测温)是冒口设计配套的关键参数。
小结
冒口是铸件凝固收缩的「水库」,用自己的一身金属,换取铸件本体的致密无缩孔。冒口设计得越聪明,铸件质量越好、工艺出品率越高——而这一切,都要以准确的浇注温度为基础。